Ván ép được làm như thế nào? Hướng dẫn đầy đủ
Từ gỗ tròn đến tấm ván chắc chắn
Bạn đã bao giờ nhìn một tấm ván ép và tự hỏi làm thế nào các nhà sản xuất có thể làm cho nó chắc chắn đến vậy chưa? Nó trông giống như một miếng gỗ thông thường, nhưng cấu trúc của nó lại kể một câu chuyện khác. Ván ép kết hợp nhiều lớp gỗ mỏng thành một tấm ván kỹ thuật. Mỗi lớp đóng một vai trò quan trọng trong độ bền, độ ổn định và độ bền lâu.
Tại Shandong Shine Machinery, chúng tôi trân trọng từng bước đằng sau các sản phẩm gỗ chất lượng. Quy trình sản xuất ván ép đòi hỏi lựa chọn nguyên liệu cẩn thận, gia công chính xác và thiết bị sản xuất đáng tin cậy. Từ khúc gỗ đầu tiên đến tấm ván thành phẩm, các nhà sản xuất phải kiểm soát mọi chi tiết. Hãy cùng khám phá cách ván ép được làm ra và tại sao việc chuẩn bị lớp gỗ dán lại quan trọng đến vậy.
1. Lựa chọn và chuẩn bị gỗ tròn
Mỗi tấm ván ép đều bắt đầu từ gỗ phù hợp. Các nhà sản xuất lựa chọn gỗ tròn theo loài gỗ, đường kính, chiều dài, độ thẳng và chất lượng. Các lựa chọn phổ biến bao gồm dương liễu, bạch dương, thông, bạch đàn và các loài gỗ cứng hoặc gỗ mềm khác. Mỗi loài gỗ mang lại những đặc tính khác nhau, vì vậy nhà sản xuất phải phù hợp nguyên liệu thô với ứng dụng cuối cùng.
Phân loại và kiểm tra gỗ tròn
Đầu tiên, công nhân hoặc hệ thống tự động kiểm tra gỗ tròn đầu vào. Họ loại bỏ các vật liệu không phù hợp và phân loại gỗ tròn theo kích thước và loài gỗ. Bước này giúp duy trì chất lượng sản xuất ổn định.
Các yếu tố kiểm tra quan trọng bao gồm:
Đường kính: Xác định lượng ván lạng sử dụng được mà một khúc gỗ có thể tạo ra.
Chiều dài: Phải phù hợp với thiết bị bóc và kích thước tấm mục tiêu.
Loài gỗ: Ảnh hưởng đến độ bền, trọng lượng, màu sắc và ngoại quan.
Tình trạng bề mặt:Các vết nứt quá mức, mục nát và các khuyết tật khác làm giảm vật liệu sử dụng được.
Tình trạng độ ẩm:Ảnh hưởng đến việc xử lý gỗ tròn và quá trình bóc vỏ tiếp theo.
Bóc vỏ và cắt
Tiếp theo, một máy bóc vỏ loại bỏ vỏ khỏi từng khúc gỗ. Vỏ cây chứa đất, đá và các vật liệu khác có thể làm hỏng dụng cụ cắt. Sau khi bóc vỏ, công nhân cắt các khúc gỗ thành các chiều dài phù hợp. Các nhà sản xuất gọi những phần đã chuẩn bị này là khối bóc vỏ.
Điều hòa gỗ tròn
Trước khi bóc, các nhà sản xuất thường làm nóng các khối bằng nước nóng hoặc hơi nước. Quá trình xử lý này làm mềm gỗ và cải thiện điều kiện cắt. Nó cũng giúp máy bóc tạo ra ván lạng mịn hơn và đồng đều hơn.
Thời gian điều hòa cần thiết phụ thuộc vào loài gỗ, đường kính khối, nhiệt độ ban đầu và phương pháp gia nhiệt. Điều hòa đúng cách làm giảm lực cản cắt và giúp hạn chế các khuyết tật bề mặt. Tuy nhiên, gia nhiệt quá mức có thể ảnh hưởng đến chất lượng ván lạng, vì vậy các nhà sản xuất cần thiết lập quy trình phù hợp.
2. Bóc gỗ tròn thành các tấm ván lạng mỏng
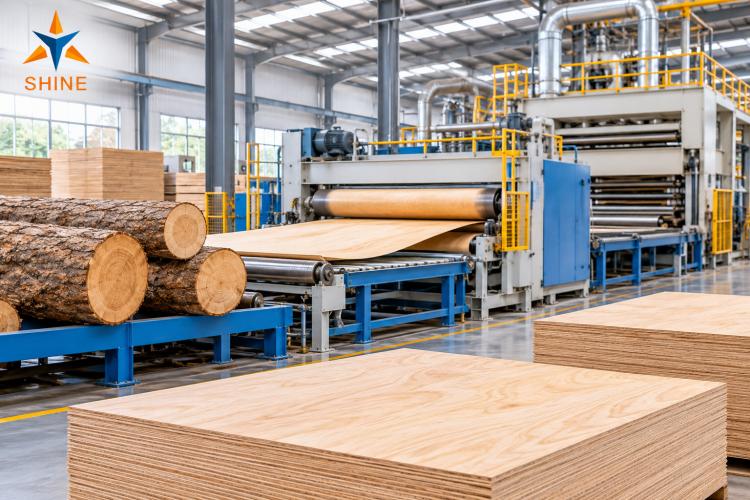
Sau khi xử lý điều kiện, các khối gỗ bóc được chuyển đến máy tiện ván mỏng quay. Máy này biến một khúc gỗ đặc thành một tấm gỗ mỏng liên tục. Quá trình này giống như mở cuộn một cuộn giấy khổng lồ, chỉ khác là vật liệu đến từ một cái cây thật.
Quá trình bóc ván mỏng quay hoạt động như thế nào?
Máy quay khúc gỗ ngược với một lưỡi dao cắt sắc. Trong khi đó, lưỡi dao dần dần loại bỏ một lớp liên tục khỏi bề mặt khúc gỗ. Một thanh áp lực đỡ gỗ trong quá trình cắt và giúp kiểm soát độ dày của ván mỏng.
Quá trình bóc thường tuân theo các bước sau:
Người vận hành nạp và căn giữa khối gỗ đã chuẩn bị.
Máy cố định khối gỗ và bắt đầu quay.
Một lưỡi dao sắc cắt bề mặt gỗ đang quay.
Dải ván mỏng liên tục di chuyển dọc theo băng tải.
Một máy cắt xén cắt dải thành các kích thước sử dụng được.
Tùy thuộc vào sản phẩm, các nhà sản xuất có thể điều chỉnh độ dày của ván mỏng. Nhiều ứng dụng ván ép sử dụng ván mỏng dày khoảng 1–3 mm. Sản xuất ván mỏng trang trí có thể yêu cầu vật liệu mỏng hơn.
Độ dày của veneer quan trọng như thế nào?
Độ dày ảnh hưởng đến độ bền của tấm, trọng lượng, ngoại quan và hiệu quả sản xuất. Độ dày không đều có thể gây ra vấn đề trong quá trình sấy và ép. Do đó, nhà sản xuất phải duy trì vị trí dao chính xác và cấp liệu ổn định.
Một tấm veneer chất lượng cao nên có độ dày tương đối đồng đều và bề mặt sạch. Nó cũng nên chứa càng ít vết nứt, lỗ hổng và khuyết tật nghiêm trọng càng tốt.
3. Cắt và phân loại veneer tươi
Veneer vừa bóc có độ ẩm đáng kể. Nhà sản xuất gọi vật liệu này là veneer tươi. Trước khi sấy, họ phải cắt nó thành kích thước phù hợp và loại bỏ các phần không phù hợp.
Cắt veneer
Máy cắt tốc độ cao cắt các dải veneer liên tục thành chiều dài và chiều rộng yêu cầu. Người vận hành có thể điều chỉnh kích thước cắt theo quy cách ván ép. Máy cũng loại bỏ một số phần bị hư hỏng và khuyết tật rõ ràng.
Cắt chính xác giúp cải thiện hiệu suất sử dụng nguyên liệu. Nó cũng chuẩn bị ván mỏng để vận chuyển trơn tru qua hệ thống sấy.
Phân loại ván mỏng tươi
Sau khi cắt, các nhà sản xuất phân loại ván mỏng theo chất lượng và mục đích sử dụng. Những miếng chất lượng tốt hơn thường trở thành ván mặt hoặc ván lưng. Các loại thấp hơn có thể được dùng làm vật liệu lõi.
Các yếu tố phân loại điển hình bao gồm:
Mắt gỗ và lỗ
Vết nứt và đường rạn
Độ đồng đều về độ dày
Độ nhẵn bề mặt
Sự đổi màu gỗ
Kích thước tổng thể của tấm
Phân loại tốt giúp các nhà sản xuất sử dụng nguyên liệu thô một cách hiệu quả. Nó cũng giảm thiểu chất thải không cần thiết trong các giai đoạn sản xuất sau này.
4. Sấy ván mỏng: Một giai đoạn sản xuất quan trọng
Đây là một trong những giai đoạn quan trọng nhất: sấy ván mỏng. Ván mỏng tươi chứa quá nhiều nước để có thể liên kết keo đáng tin cậy. Các nhà sản xuất phải giảm độ ẩm của nó trước khi bôi keo.
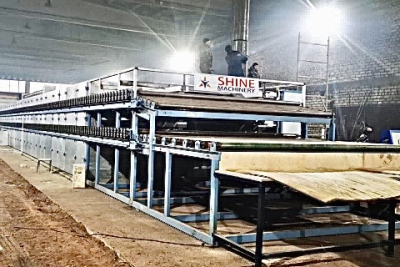
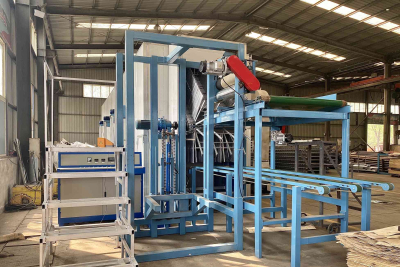
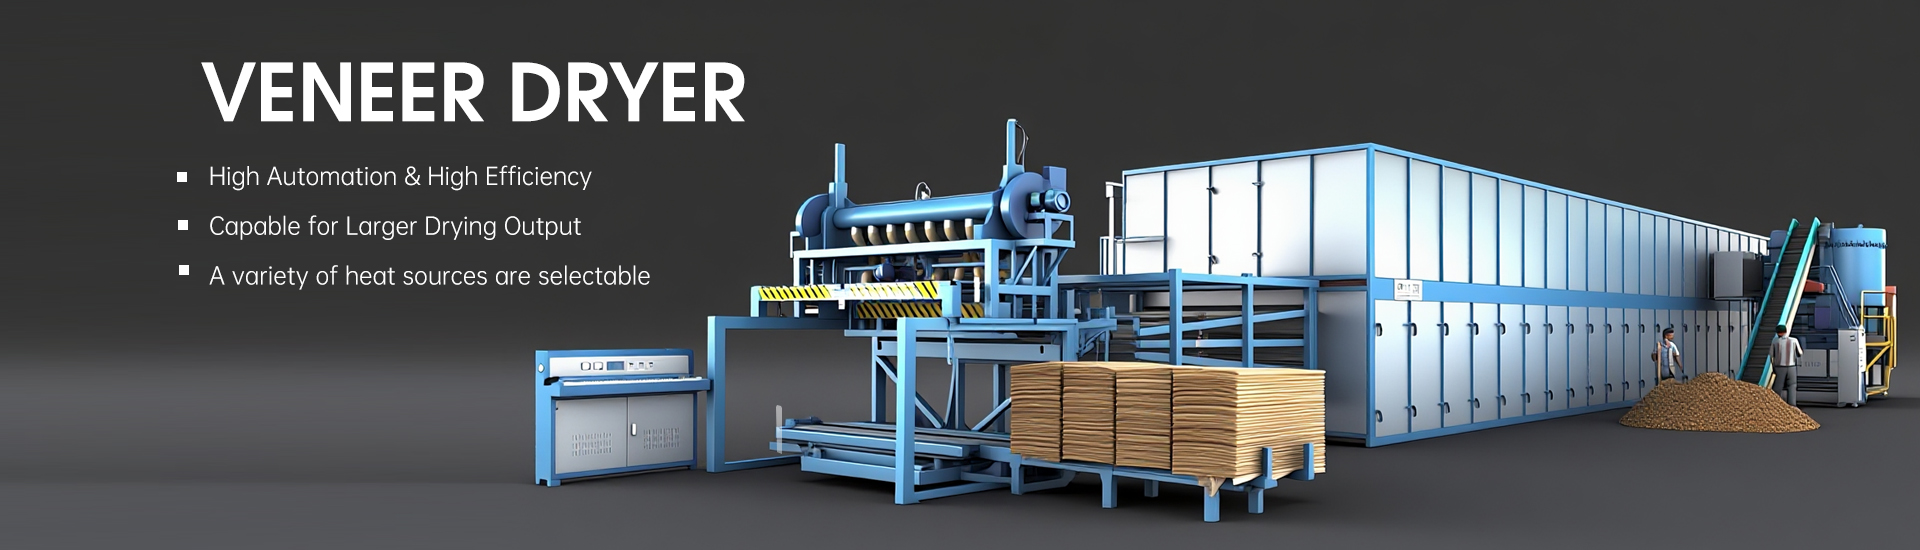
Đây là nơi một Máy sấy ván mỏng trở nên thiết yếu. Nó loại bỏ độ ẩm dư thừa trong khi vẫn duy trì hình dạng và chất lượng sử dụng được của ván lạng. Sấy khô tốt cũng hỗ trợ sản xuất ổn định và hiệu suất ván ép nhất quán.
Tại sao các nhà sản xuất phải sấy khô ván lạng?
Độ ẩm quá mức tạo ra nhiều vấn đề trong sản xuất. Nó có thể cản trở liên kết keo dính và làm tăng nguy cơ khuyết tật liên quan đến hơi nước trong quá trình ép. Độ ẩm không đồng đều cũng có thể gây mất ổn định kích thước.
Sấy khô đúng cách giúp các nhà sản xuất đạt được:
Liên kết keo dính nhất quán hơn
Độ ổn định kích thước tốt hơn
Giảm nguy cơ phồng rộp và tách lớp
Kết quả ép nóng dễ dự đoán hơn
Chất lượng tấm thành phẩm được cải thiện
Máy sấy ván lạng hoạt động như thế nào?
Máy sấy ván mỏng công nghiệp thường sử dụng không khí nóng và hệ thống vận chuyển cơ khí. Con lăn hoặc các thiết bị vận chuyển khác di chuyển các tấm ván mỏng qua các vùng sấy khác nhau. Quạt tuần hoàn không khí nóng qua bề mặt ván mỏng.
Quá trình sấy bao gồm một số thông số quan trọng:
Thông số |
Cân nhắc điển hình |
Độ ẩm đầu vào |
Phụ thuộc vào loài gỗ và điều kiện bóc tách |
Độ ẩm mục tiêu |
Thường khoảng 2–10%, tùy thuộc vào quy trình |
Nhiệt độ sấy |
Thường khoảng 90–160°C trong các quy trình thông thường |
Lưu thông không khí |
Phải đảm bảo phân phối nhiệt đồng đều |
Tốc độ nạp liệu |
Quyết định thời gian lưu |
Độ dày ván mỏng |
Ảnh hưởng đến thời gian sấy và truyền nhiệt |
Những con số này chỉ mang tính hướng dẫn chung, không phải là cài đặt phổ quát. Giá trị thực tế phụ thuộc vào loài gỗ, độ dày, yêu cầu về keo dính và thiết kế máy sấy.
Tại sao chất lượng sấy lại quan trọng đến vậy?
Hãy tưởng tượng hai tấm ván mỏng bước vào giai đoạn phết keo. Một tấm có độ ẩm đồng đều, trong khi tấm kia có các vùng ướt và vùng bị sấy quá khô. Chúng có thể hành xử rất khác nhau trong quá trình liên kết và ép.
Sấy không đều có thể gây ra vết nứt, cong vênh, giòn và liên kết không đồng nhất. Độ ẩm quá cao cũng có thể tạo ra áp suất hơi nước bên trong tấm. Do đó, các nhà sản xuất nên theo dõi độ ẩm và điều chỉnh điều kiện vận hành thường xuyên.
Tại Shandong Shine Machinery, chúng tôi tin rằng việc sấy cần được đặc biệt chú trọng. Một dây chuyền sấy được thiết kế tốt giúp các nhà sản xuất cải thiện độ đồng nhất của vật liệu và hiệu quả sản xuất. Nó cũng tạo nền tảng vững chắc hơn cho quá trình chế biến ván ép tiếp theo.
5. Kiểm tra và sửa chữa ván lạng
Sau khi sấy, các nhà sản xuất kiểm tra ván lạng một lần nữa. Quá trình sấy có thể làm lộ ra những khuyết tật khó phát hiện trong vật liệu ướt. Công nhân hoặc hệ thống kiểm tra tự động kiểm tra độ ẩm, kích thước và tình trạng bề mặt.
Sửa chữa và ghép ván lạng
Các khuyết tật nhỏ không phải lúc nào cũng có nghĩa là nhà sản xuất phải loại bỏ toàn bộ tấm ván. Tùy thuộc vào sản phẩm, họ có thể vá các lỗ hổng và loại bỏ các phần bị hư hỏng. Họ cũng có thể ghép các mảnh nhỏ hơn thông qua việc nối ván lạng.
Các nhà sản xuất có thể thực hiện một số thao tác:
Loại bỏ các cạnh bị hư hỏng.
Vá các lỗ nhỏ và khe hở.
Ghép các mảnh hẹp thành tấm lớn hơn.
Kiểm tra độ dày và kích thước.
Phân loại veneer theo ứng dụng cuối cùng của nó.
Công đoạn này cải thiện năng suất vật liệu sử dụng được. Nó cũng giúp tạo ra các lớp đồng đều hơn để lắp ghép tấm.
6. Phủ keo lên lớp veneer
Bây giờ các tấm veneer đã sẵn sàng để phủ keo. Keo kết nối các lớp riêng lẻ và cho phép chúng tạo thành một tấm chắc chắn. Các nhà sản xuất lựa chọn keo dựa trên mục đích sử dụng của ván ép.
Các hệ keo phổ biến bao gồm:
Urê-formaldehyde (UF): Thường được sử dụng cho nhiều ứng dụng nội thất.
Phenol-formaldehyde (PF): Thường được sử dụng cho ván ép kết cấu và loại dùng ngoài trời.
Keo biến tính melamine: Được sử dụng trong một số sản phẩm yêu cầu khả năng chống ẩm được cải thiện.
Các loại nhựa chuyên dụng khác: Được lựa chọn cho các yêu cầu hiệu suất cụ thể.
Các nhà sản xuất bôi keo như thế nào?
Máy tráng keo bằng trục lăn là một phương pháp phổ biến để bôi chất kết dính. Máy phân phối keo trên bề mặt ván lạng với tốc độ được kiểm soát. Một số dây chuyền sản xuất cũng sử dụng phương pháp phun hoặc các hệ thống bôi keo chuyên dụng khác.
Lượng keo rất quan trọng. Quá ít chất kết dính có thể làm yếu liên kết. Quá nhiều keo có thể làm tăng chi phí và gây ra các vấn đề khi ép.
Các nhà sản xuất cũng phải xem xét độ nhớt của chất kết dính, nhiệt độ, thời gian lắp ghép mở và độ đồng đều khi trải keo. Những yếu tố này ảnh hưởng đến hiệu suất liên kết cuối cùng.
7. Sắp xếp các lớp veneer và tạo thành tấm panel
Sau khi trải keo, công nhân hoặc hệ thống tự động sắp xếp các lớp veneer thành một tấm panel. Các nhà sản xuất gọi quá trình này là lay-up hoặc lắp ghép ván ép. Cách sắp xếp quyết định phần lớn đặc tính kết cấu của tấm panel thành phẩm.
Tại sao các lớp veneer lại xếp chéo nhau?
Đặc điểm chính của ván ép là xếp lớp chéo. Các nhà sản xuất thường sắp xếp các lớp veneer liền kề sao cho thớ gỗ của chúng vuông góc với nhau.
Ví dụ, hãy xem xét một tấm panel năm lớp:
Lớp thứ nhất: Thớ gỗ chạy theo chiều ngang.
Lớp thứ hai: Thớ gỗ chạy theo chiều dọc.
Lớp thứ ba: Thớ gỗ chạy theo chiều ngang.
Lớp thứ tư: Vân gỗ chạy dọc.
Lớp thứ năm: Vân gỗ chạy ngang.
Cách sắp xếp này giúp cân bằng độ bền theo các hướng khác nhau. Nó cũng làm giảm sự biến đổi kích thước so với một lớp gỗ nguyên khối.
Nhiều tấm ván ép thông thường sử dụng số lớp gỗ lẻ. Tuy nhiên, các nhà sản xuất có thể thiết kế các cấu trúc khác nhau để đáp ứng các yêu cầu cụ thể.
Xây dựng các cấu trúc ván ép khác nhau
Số lượng, độ dày và chất lượng của các lớp gỗ veneer quyết định cấu trúc tấm ván. Các cấu hình phổ biến bao gồm:
Xây dựng |
Ứng dụng điển hình |
Ván 3 lớp |
Tấm ván nhẹ và đồ nội thất |
Ván 5 lớp |
Đồ nội thất thông dụng và ứng dụng nội thất |
Ván 7 lớp |
Đồ nội thất chắc chắn hơn và ứng dụng kết cấu |
9 lớp trở lên |
Các ứng dụng công nghiệp chuyên dụng và hạng nặng |
Đây là những ví dụ phổ biến chứ không phải quy tắc cố định của ngành. Các nhà sản xuất điều chỉnh kết cấu theo độ dày, độ bền và thông số kỹ thuật của khách hàng.
8. Ép nguội sơ bộ và ép nóng
Khi các nhà sản xuất hoàn tất công đoạn xếp lớp, họ chuyển cụm lắp ráp rời sang khu vực ép. Máy ép biến các lớp veneer đã xếp chồng thành một tấm ván đã liên kết. Giai đoạn này quyết định liệu các tấm riêng lẻ có trở thành một sản phẩm ổn định hay không.
Ép sơ bộ nguội
Một số dây chuyền sản xuất sử dụng máy ép sơ bộ nguội trước khi ép nóng. Máy này tạo áp lực mà không có quá trình gia nhiệt chính. Bước này nén chặt cụm veneer và cải thiện độ ổn định khi xử lý.
Ép sơ bộ cũng giúp duy trì sự sắp xếp của tấm ván trong quá trình chuyển giao. Không phải nhà máy nào cũng sử dụng cùng một quy trình, vì cấu hình thiết bị khác nhau.
Ép nóng
Máy ép nóng tác động đồng thời nhiệt và áp lực. Nhiệt kích hoạt keo dính, trong khi áp lực đưa các lớp veneer tiếp xúc chặt chẽ với nhau.
Điều kiện vận hành điển hình thay đổi đáng kể:
Nhiệt độ: Thường khoảng 100–180°C, tùy thuộc vào quy trình.
Áp lực: Phụ thuộc vào cấu trúc tấm ván, mật độ và keo dính.
Thời gian ép: Thay đổi theo độ dày, nhựa và thiết bị.
Độ dày tấm: Ảnh hưởng đến thời gian gia nhiệt và bảo dưỡng cần thiết.
Các nhà sản xuất phải cân bằng cẩn thận các thông số này. Ép không đủ có thể gây liên kết yếu hoặc tách lớp. Nhiệt độ hoặc áp suất quá cao có thể làm hỏng gỗ hoặc tạo ra các khuyết tật khác.
Chúng tôi coi ép nóng là một trong những công đoạn khó khăn nhất trong sản xuất ván ép. Kết quả tốt đòi hỏi chuẩn bị veneer nhất quán, phết keo chính xác và kiểm soát máy ép đáng tin cậy.
9. Cắt viền, chà nhám và hoàn thiện bề mặt
Sau khi ép nóng, các tấm cần được hoàn thiện. Các cạnh của chúng có thể chứa veneer thừa hoặc các đoạn không đều. Các nhà sản xuất sử dụng máy cắt để đạt được kích thước chính xác.
Chà nhám tấm
Máy chà nhám làm phẳng bề mặt tấm và cải thiện độ đồng đều về độ dày. Các nhà sản xuất có thể chọn các mức chà nhám khác nhau tùy theo yêu cầu sản phẩm. Một số sản phẩm được xử lý bề mặt bổ sung hoặc phủ trang trí.
Các công đoạn hoàn thiện có thể bao gồm:
Cắt viền cạnh
Chà nhám bề mặt
Hiệu chuẩn độ dày
Kiểm tra bề mặt
Ứng dụng lớp veneer trang trí
Lớp phủ hoặc lớp phủ bảo vệ
Quy trình chính xác phụ thuộc vào sản phẩm cuối cùng. Ván ép xây dựng, ván ép nội thất và tấm trang trí không phải lúc nào cũng yêu cầu lớp hoàn thiện giống nhau.
10. Kiểm tra chất lượng và đóng gói
Trước khi giao hàng, các nhà sản xuất kiểm tra các tấm ván ép thành phẩm. Họ kiểm tra kích thước, độ dày, chất lượng bề mặt, độ liên kết và các đặc tính liên quan khác. Một số nhà sản xuất cũng tiến hành các thử nghiệm cơ học và khả năng chống ẩm.
Các thông số chất lượng quan trọng của ván ép
Hạng mục kiểm tra |
Những gì nhà sản xuất kiểm tra |
Chiều dài và chiều rộng |
Độ chính xác kích thước |
Độ dày |
Tính nhất quán trên toàn bộ tấm panel |
Độ ẩm |
Tuân thủ các yêu cầu sản phẩm |
Độ bền liên kết |
Hiệu suất chất kết dính |
Chất lượng bề mặt |
Vết nứt, lỗ hổng và khuyết tật nhìn thấy được |
Độ phẳng |
Cong vênh và biến dạng tấm panel |
Phát thải formaldehyde |
Tuân thủ các tiêu chuẩn áp dụng |
Yêu cầu kiểm tra thay đổi tùy theo cấp sản phẩm và thị trường đích. Các nhà sản xuất có thể tuân theo các tiêu chuẩn như EN 314, EN 636 hoặc các quy định quốc gia liên quan.
Sau khi kiểm tra, công nhân phân loại và xếp chồng các tấm đạt chuẩn. Họ bảo vệ bề mặt và cạnh trước khi đóng gói. Cuối cùng, nhà máy chuẩn bị sản phẩm cho việc lưu kho và vận chuyển.
11. Nhà sản xuất có thể sản xuất những loại ván ép nào?
Các yêu cầu sản xuất khác nhau tạo ra các sản phẩm ván ép khác nhau. Nhà sản xuất điều chỉnh loại gỗ, độ dày lớp gỗ, loại keo dính và cấu trúc tấm để đáp ứng nhu cầu của khách hàng.
Các danh mục ván ép phổ biến bao gồm:
Ván ép gỗ mềm
Ván ép gỗ mềm sử dụng các loại gỗ như thông và linh sam. Nhà sản xuất thường sản xuất loại này cho xây dựng, lợp mái, vách ngăn và sàn nhà.
Ván ép gỗ cứng
Ván ép gỗ cứng sử dụng các loại gỗ như bạch dương, dương, sồi và phong. Loại này thường được dùng để sản xuất đồ nội thất, tủ, cửa và trang trí nội thất.
Ván ép hàng hải
Ván ép hàng hải sử dụng các lớp veneer phù hợp và hệ thống keo chống ẩm. Các nhà sản xuất thiết kế nó cho các ứng dụng liên quan đến độ ẩm khắt khe. Tuy nhiên, người mua nên kiểm tra các tiêu chuẩn và chứng nhận ván ép hàng hải áp dụng.
Ván ép phủ phim
Ván ép phủ phim có lớp màng bảo vệ bề mặt. Các công ty xây dựng thường sử dụng nó cho cốp pha bê tông. Lớp màng giúp bảo vệ bề mặt tấm ván và hỗ trợ sử dụng nhiều lần khi được bảo dưỡng đúng cách.
Ván ép trang trí
Ván ép trang trí sử dụng các lớp veneer mặt hấp dẫn hoặc xử lý bề mặt. Nó vừa đảm nhận chức năng kết cấu vừa mang lại vẻ đẹp thẩm mỹ. Các nhà máy sản xuất đồ nội thất và nhà thiết kế nội thất thường chọn sản phẩm này.
12. Sấy veneer ảnh hưởng đến chất lượng ván ép như thế nào?
Chúng ta đã thảo luận về toàn bộ quy trình sản xuất. Tuy nhiên, một câu hỏi đáng được chú ý hơn: tại sao sấy veneer lại có ảnh hưởng đáng kể đến ván ép thành phẩm?
Câu trả lời liên quan đến một số yếu tố sản xuất có mối liên hệ với nhau.
Thứ nhất, độ ẩm đồng nhất ảnh hưởng đến sự liên kết. Chất kết dính cần điều kiện ván mỏng phù hợp để tạo ra liên kết đáng tin cậy. Sự biến động độ ẩm lớn có thể tạo ra kết quả không đồng nhất.
Thứ hai, sấy khô ảnh hưởng đến độ ổn định kích thước. Gỗ tự nhiên thay đổi kích thước khi độ ẩm của nó thay đổi. Sấy khô đúng cách giúp nhà sản xuất kiểm soát hành vi này trước khi lắp ráp.
Thứ ba, sấy khô ảnh hưởng đến hiệu quả sản xuất. Ván mỏng được sấy khô kém có thể làm tăng khuyết tật và gián đoạn quá trình xử lý tiếp theo. Sấy khô nhất quán giúp duy trì quy trình sản xuất trơn tru hơn.
Cuối cùng, sấy khô ảnh hưởng đến việc sử dụng vật liệu. Sấy khô quá mức có thể làm ván mỏng giòn và tăng nứt. Sấy khô không đủ có thể tạo ra vấn đề liên kết và ép.
Vì những lý do này, nhà sản xuất nên coi thiết bị sấy là một phần quan trọng trong chiến lược sản xuất tổng thể của họ. Một Máy sấy ván mỏng phù hợp giúp cải thiện kiểm soát quy trình và hỗ trợ chất lượng ván mỏng nhất quán.
Kết luận: Chất lượng bắt đầu từ từng lớp
Vậy, ván ép được sản xuất như thế nào? Quy trình bắt đầu với những khúc gỗ được lựa chọn kỹ lưỡng và kết thúc bằng những tấm ván thành phẩm sẵn sàng cho các ứng dụng khác nhau. Giữa các giai đoạn này, các nhà sản xuất phải quản lý việc bóc vỏ, cắt tỉa, sấy khô, dán keo, xếp lớp, ép và hoàn thiện.
Mỗi công đoạn đều góp phần vào kết quả cuối cùng. Tuy nhiên, chúng tôi tin rằng khâu chuẩn bị ván mỏng cần được đặc biệt chú trọng. Độ dày đồng đều, độ ẩm phù hợp và điều kiện sấy đáng tin cậy tạo nền tảng vững chắc cho ván ép chất lượng cao.
Tại Shandong Shine Machinery, chúng tôi hiểu tầm quan trọng của việc sấy ván mỏng hiệu quả trong sản xuất ván ép hiện đại. Trọng tâm của chúng tôi là giúp các nhà sản xuất cải thiện tính đồng nhất của quá trình sấy, hiệu quả sản xuất và chất lượng sản phẩm. Suy cho cùng, ngay cả tấm ván ép chắc chắn nhất cũng bắt đầu từ ván mỏng được chuẩn bị tốt.
Nếu bạn đang lên kế hoạch cho một dây chuyền sản xuất ván ép mới hoặc nâng cấp thiết bị hiện có, việc lựa chọn công nghệ sấy phù hợp là một khoản đầu tư đáng giá.