Tại sao ván lạng bị nứt trong quá trình bóc?
Veneer bị tách trong quá trình bóc gây ra những vấn đề nghiêm trọng cho các nhà sản xuất ván ép. Nó làm giảm hiệu suất sử dụng nguyên liệu, gián đoạn sản xuất và tăng chi phí sản xuất. Tệ hơn nữa, veneer bị hư hỏng có thể ảnh hưởng đến chất lượng liên kết và ngoại quan của ván ép thành phẩm.
Vậy, tại sao veneer lại bị tách trong quá trình bóc? Theo kinh nghiệm của chúng tôi, nhiều yếu tố cùng tác động. Chúng bao gồm độ ẩm của gỗ, nhiệt độ khúc gỗ, tình trạng dao, cài đặt máy và đặc tính tự nhiên của gỗ. Hiểu rõ những yếu tố này giúp các nhà sản xuất tạo ra các tấm veneer chất lượng cao với ít khuyết tật hơn.
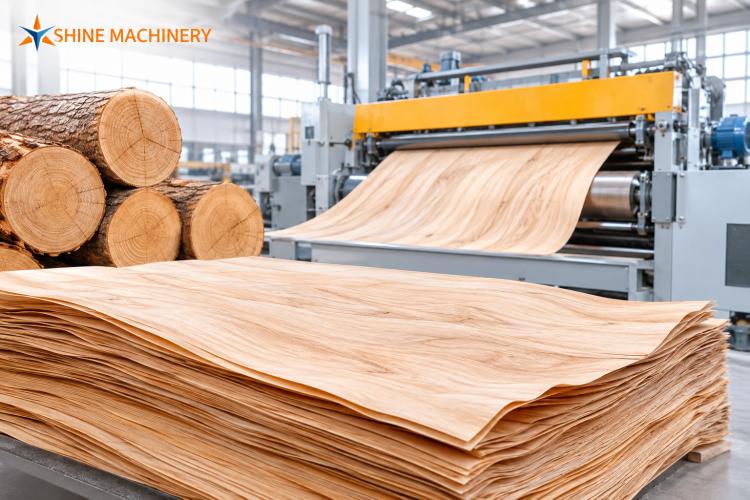
1. Độ ẩm và nhiệt độ khúc gỗ không đồng đều
Xử lý khúc gỗ đóng vai trò quan trọng trong sản xuất veneer. Trước khi bóc, các nhà sản xuất thường gia nhiệt khúc gỗ thông qua hấp hoặc xử lý bằng nước nóng. Quá trình này làm mềm gỗ và giúp việc cắt dễ dàng hơn.
Tuy nhiên, việc xử lý điều kiện không đủ có thể tạo ra lực cắt không đều. Khi đó dao khó tách các sợi gỗ một cách trơn tru. Kết quả là ván lạng có thể xuất hiện vết nứt sâu, bề mặt thô ráp hoặc bị tách nứt bất ngờ.
Cách cải thiện xử lý điều kiện gỗ tròn
Chúng tôi khuyến nghị chú ý đến các yếu tố sau:
Nhiệt độ gỗ tròn: Duy trì nhiệt độ phù hợp trong suốt khối gỗ tròn.
Độ ẩm: Tránh làm khô quá mức trước khi bóc.
Thời gian gia nhiệt: Điều chỉnh thời gian xử lý điều kiện theo loài gỗ và đường kính gỗ tròn.
Độ đồng đều nhiệt độ: Đảm bảo phần ngoài và phần trong nhận đủ nhiệt.
Các loài gỗ khác nhau yêu cầu phương pháp điều hòa khác nhau. Do đó, người vận hành nên thử nghiệm các điều kiện phù hợp trước khi bắt đầu các lô sản xuất lớn.
2. Dao bóc cùn hoặc được điều chỉnh không đúng cách
Dao bóc trực tiếp quyết định chất lượng cắt. Lưỡi dao cùn cần lực cắt lớn hơn và tạo ra nhiều ma sát hơn. Thay vì tạo ra dải veneer mịn, nó có thể xé các sợi gỗ và tạo ra các cạnh không đều.
Hình học dao không đúng cũng có thể gây ra vấn đề. Ví dụ, góc dao không phù hợp có thể làm tăng lực cản cắt. Khe hở quá lớn có thể tạo ra bề mặt thô và cắt không ổn định.
Mẹo bảo trì dao thực tế
Các thực hành bảo trì được chúng tôi khuyến nghị bao gồm:
Kiểm tra lưỡi dao trước mỗi ca sản xuất.
Mài hoặc thay lưỡi dao khi người vận hành nhận thấy chất lượng cắt giảm sút.
Kiểm tra căn chỉnh dao trên toàn bộ chiều rộng cắt.
Duy trì khe hở dao và hình học cắt nhất quán.
Loại bỏ dăm gỗ và các mảnh vụn khác xung quanh khu vực cắt.
Dao sắc không chỉ cải thiện ngoại quan. Nó còn giảm tải không cần thiết cho máy và gián đoạn sản xuất.
3. Cài đặt thanh áp suất không chính xác
Thanh áp lực kiểm soát cách gỗ biến dạng trong quá trình bóc quay. Nó nâng đỡ bề mặt gỗ tròn và giúp kiểm soát độ nén của gỗ gần khu vực cắt.
Khi áp lực không đủ, các sợi gỗ có thể tách ra quá mức. Tình trạng này tạo ra các vết nứt tiện sâu hơn ở mặt lỏng của ván bóc. Áp lực quá mức cũng có thể gây ra các vấn đề, bao gồm nghiền nát, oằn và độ dày không đều.
Cách điều chỉnh cài đặt thanh áp lực
Người vận hành nên xem xét một số điểm quan trọng:
Giữ thanh áp lực song song với dao.
Điều chỉnh khe hở theo độ dày ván mục tiêu.
Duy trì áp lực phù hợp trong suốt quá trình bóc.
Kiểm tra thanh áp lực để phát hiện mài mòn và hư hỏng bề mặt.
Theo dõi độ dày ván và kiểm tra độ sâu trong quá trình sản xuất.
Cài đặt áp lực đúng giúp tạo ra các tấm ván mịn hơn và ổn định hơn. Tuy nhiên, cài đặt lý tưởng phụ thuộc vào loài gỗ, độ dày và thiết kế máy.
4. Tốc độ bóc tách quá cao
Hiệu quả sản xuất rất quan trọng, đặc biệt là trong các nhà máy ván ép lớn. Tuy nhiên, việc tăng tốc độ bóc mà không điều chỉnh các thông số khác có thể làm giảm chất lượng ván mỏng.
Tốc độ cắt cao có thể làm tăng lực cắt và khiến quá trình bóc kém ổn định hơn. Do đó, các dải ván mỏng có thể xuất hiện các vết nứt sâu hơn hoặc bề mặt không đều.
Chúng tôi tin rằng sản xuất ổn định quan trọng hơn việc chỉ chạy theo tốc độ tối đa. Các nhà sản xuất nên phối hợp tốc độ bóc với tình trạng dao, nhiệt độ gỗ và cài đặt thanh áp lực.
5. Khuyết tật tự nhiên của gỗ và cấu trúc thớ gỗ
Đôi khi, máy hoạt động đúng cách, nhưng chính gỗ lại gây ra vấn đề. Gỗ có những biến đổi tự nhiên về mật độ, hướng thớ và cấu trúc sợi.
Các mắt gỗ, vết nứt bên trong, gỗ phản ứng và thớ không đều có thể làm gián đoạn quá trình bóc liên tục. Những đặc điểm này có thể gây ra các vết tách cục bộ hoặc vùng yếu trong ván mỏng.
Cách giảm khuyết tật liên quan đến vật liệu
Trước khi bóc, các nhà sản xuất nên:
Kiểm tra nhật ký để tìm vết nứt có thể nhìn thấy và các phần bị hư hỏng.
Loại bỏ các khu vực gỗ không phù hợp khi cần thiết.
Phân loại nhật ký theo loài và đường kính.
Xác định các nút thắt quá mức và thớ gỗ không đều.
Điều chỉnh các thông số bóc vỏ cho các vật liệu gỗ khác nhau.
Chuẩn bị nguyên liệu thô tốt tạo nền tảng vững chắc hơn cho sản xuất nhất quán.
6. Sấy veneer có thể làm cho các vết nứt hiện có trở nên tồi tệ hơn không?
Có. Mặc dù tách thường bắt đầu trong quá trình bóc vỏ, quá trình sấy tiếp theo có thể làm cho các khuyết tật hiện có trở nên dễ nhận thấy hơn.
Veneer mới bóc vỏ chứa độ ẩm đáng kể. Trong quá trình sấy, các sợi gỗ co lại khi độ ẩm rời khỏi vật liệu. Các vết nứt hiện có và kiểm tra máy tiện sâu có thể trở nên rõ ràng hơn dưới điều kiện sấy không đồng đều.
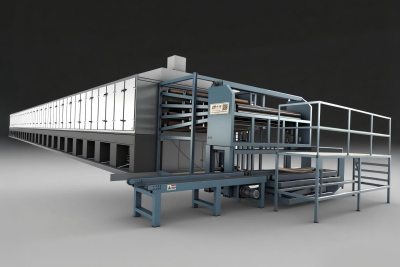
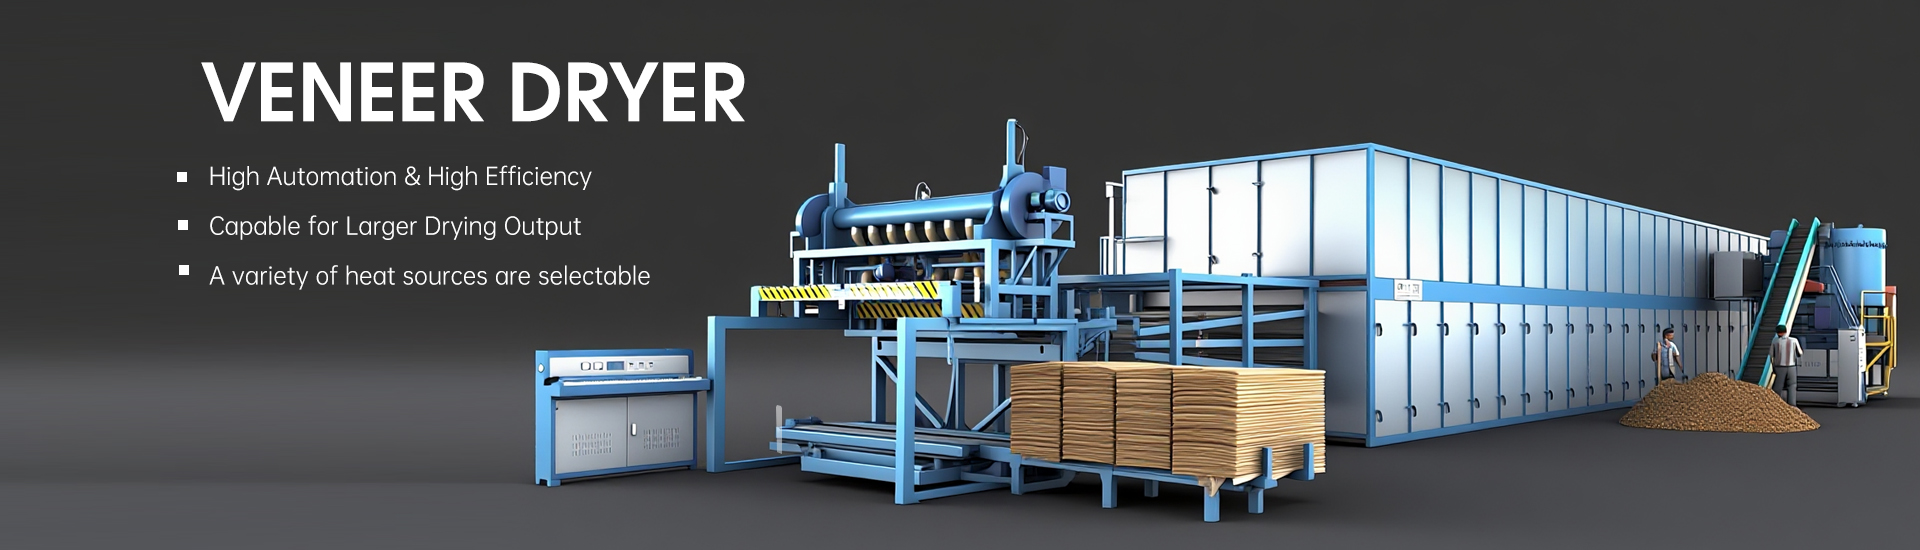
Một cấu hình đúng cách Máy sấy ván mỏnggiúp các nhà sản xuất kiểm soát nhiệt độ, luồng khí và tốc độ sấy. Những yếu tố này ảnh hưởng đến độ đồng đều của độ ẩm và tình trạng cuối cùng của ván lạng đã bóc.
Chúng tôi khuyến nghị theo dõi các thông số sau:
Độ ẩm ban đầu của ván lạng (%).
Độ ẩm cuối cùng (%).
Nhiệt độ sấy (°C).
Tốc độ băng tải (m/phút).
Lưu thông và phân phối không khí.
Độ dày ván lạng (mm).
Các nhà sản xuất nên lựa chọn điều kiện sấy phù hợp cho từng loại gỗ và độ dày. Sấy đúng cách không thể khắc phục hư hỏng bong tróc nghiêm trọng, nhưng có thể giúp ngăn ngừa các vấn đề chất lượng bổ sung.
7. Cách sản xuất ván lạng chất lượng cao
Giảm thiểu nứt ván lạng đòi hỏi sự phối hợp giữa chuẩn bị nguyên liệu thô, bảo trì máy móc và kiểm soát sản xuất.
Dựa trên những cân nhắc này, chúng tôi đề xuất một quy trình kiểm tra đơn giản:
Hạng mục kiểm tra |
Hành động được đề xuất |
Tình trạng gỗ tròn |
Kiểm tra vết nứt và khuyết tật gỗ |
Điều hòa gỗ tròn |
Duy trì nhiệt độ phù hợp |
Dao bóc vỏ |
Giữ cho lưỡi cắt luôn sắc bén |
Thanh áp lực |
Kiểm tra căn chỉnh và áp lực |
Tốc độ bóc vỏ |
Tránh vận hành không ổn định |
Độ dày ván mỏng |
Theo dõi độ đồng đều của độ dày |
Quá trình sấy khô |
Kiểm soát nhiệt độ và độ ẩm |
Kiểm tra thường xuyên giúp người vận hành phát hiện vấn đề trước khi chúng ảnh hưởng đến các lô sản xuất lớn.
Kết luận
Tình trạng nứt ván lạng trong quá trình bóc hiếm khi bắt nguồn từ một yếu tố duy nhất. Việc xử lý gỗ tròn không đúng cách, dao cùn, cài đặt áp lực không chính xác, tốc độ quá cao và các khuyết tật tự nhiên của gỗ đều có thể góp phần gây ra.
Tại Shandong Shine Machinery, chúng tôi hiểu rằng chất lượng ván lạng phụ thuộc vào từng công đoạn sản xuất. Bóc đúng cách tạo ra điểm khởi đầu tốt hơn, trong khi sấy có kiểm soát giúp duy trì độ ẩm ổn định và chất lượng sản phẩm.
Mục tiêu của chúng tôi là giúp các nhà sản xuất ván ép nâng cao hiệu quả sản xuất, giảm lãng phí nguyên liệu và đạt được các tấm ván lạng chất lượng cao.
Bạn đang tìm kiếm thiết bị sấy ván lạng đáng tin cậy? Hãy liên hệ với Shandong Shine Machinery để thảo luận về yêu cầu sản xuất của bạn và tìm giải pháp sấy phù hợp.