Cách giảm co ngót ván lạng: 7 phương pháp đã được chứng minh
Ván lạng gỗ trông đơn giản, nhưng việc sấy khô đòi hỏi kiểm soát cẩn thận. Một thay đổi nhỏ về độ ẩm có thể ảnh hưởng đến kích thước, hình dạng và chất lượng của nó. Co ngót quá mức cũng có thể gây ra vết nứt, nhăn và lãng phí sản xuất. Đối với các nhà sản xuất ván ép, những vấn đề này có thể nhanh chóng làm tăng chi phí vận hành.
Tại Shandong Shine Machinery, chúng tôi hiểu những thách thức sản xuất này. Chúng tôi tập trung vào các giải pháp sấy khô thực tiễn giúp các nhà sản xuất cải thiện chất lượng tấm. Trong hướng dẫn này, chúng tôi giải thích các nguyên nhân chính gây co ngót ván lạng và bảy cách để giảm thiểu chúng. Chúng tôi cũng thảo luận về cách thiết bị sấy hiện đại hỗ trợ sản xuất ổn định.
1. Nguyên nhân gây co ngót ván lạng là gì?
Trước khi thảo luận về các giải pháp, chúng ta nên hiểu tại sao ván lạng gỗ bị co lại. Gỗ chứa nước bên trong thành tế bào và các khoảng trống. Trong quá trình sấy, gỗ giải phóng độ ẩm và dần dần thay đổi kích thước. Quá trình tự nhiên này tạo ra những thay đổi về kích thước, đặc biệt khi độ ẩm giảm xuống dưới điểm bão hòa xơ.
Tuy nhiên, không phải mọi tấm ván lạng đều co lại với cùng một tốc độ. Loài gỗ, độ dày, độ ẩm ban đầu và điều kiện sấy đều ảnh hưởng đến kết quả. Kiểm soát quy trình kém có thể làm cho sự co ngót bình thường trở nên nghiêm trọng hơn. Do đó, các nhà sản xuất cần xác định các nguyên nhân chính trước khi điều chỉnh dây chuyền sản xuất của họ.
1.1 Những thay đổi tự nhiên trong cấu trúc gỗ
Gỗ tự nhiên giãn nở và co lại khi độ ẩm của nó thay đổi. Khi gỗ mất nước liên kết dưới điểm bão hòa xơ, thành tế bào của nó co lại. Quá trình này gây ra sự co ngót của gỗ trong quá trình sấy. Các loài gỗ khác nhau cũng cho thấy những đặc tính co ngót khác nhau.
Ví dụ, các loài gỗ cứng đặc có thể có hành vi khác với gỗ mềm nhẹ hơn. Hướng thớ gỗ cũng ảnh hưởng đến sự thay đổi kích thước. Độ co ngót theo phương tiếp tuyến thường lớn hơn độ co ngót theo phương xuyên tâm ở gỗ nguyên khối. Mặc dù ván lạng có cấu trúc khác với gỗ xẻ dày, các tính chất gỗ ban đầu của nó vẫn quan trọng.
1.2 Sự biến động độ ẩm ban đầu quá mức
Ván lạng mới bóc thường chứa một lượng lớn nước. Tuy nhiên, các tấm khác nhau có thể có mức độ ẩm ban đầu khác nhau. Gỗ dác, gỗ lõi và các phần khác nhau của khúc gỗ có thể cho thấy sự biến động đáng kể. Những khác biệt này làm cho quá trình sấy ván lạng khó kiểm soát hơn.
Khi một lô chứa cả các tấm ướt và tương đối khô, các vấn đề có thể phát sinh. Các tấm ướt hơn cần nhiều thời gian sấy hơn. Trong khi đó, các tấm mỏng hơn hoặc khô hơn có thể mất độ ẩm quá nhanh. Tình trạng này làm tăng nguy cơ sấy ván lạng không đều và chất lượng sản phẩm không nhất quán.
1.3 Điều kiện sấy không phù hợp
Nhiệt độ cao không tự động tạo ra kết quả sấy tốt hơn. Nhiệt độ quá cao có thể loại bỏ độ ẩm bề mặt quá nhanh. Trong khi đó, độ ẩm bên trong có thể cần nhiều thời gian hơn để thoát ra. Sự mất cân bằng này có thể tạo ra ứng suất sấy và các khuyết tật sấy ván lạng khác.
Lưu lượng khí không đủ tạo ra một vấn đề khác. Một số khu vực nhận đủ không khí nóng, trong khi những khu vực khác vẫn tương đối mát. Do đó, các tấm khác nhau có thể đạt đến mức độ ẩm cuối cùng khác nhau. Kiểm soát sấy tốt phải cân bằng nhiệt độ, độ ẩm, lưu lượng khí và tốc độ cấp liệu.
2. Bảy cách hiệu quả để giảm co ngót ván lạng
Các nhà sản xuất không thể loại bỏ hoàn toàn sự co ngót tự nhiên của gỗ. Tuy nhiên, họ có thể giảm những thay đổi kích thước quá mức thông qua quản lý sản xuất tốt hơn. Dưới đây là bảy phương pháp thực tiễn mà chúng tôi khuyến nghị cho các nhà sản xuất ván lạng.
2.1 Kiểm soát độ ẩm ban đầu của ván lạng
Quá trình sấy tốt bắt đầu trước khi ván mỏng vào máy sấy. Các nhà sản xuất nên kiểm tra độ ẩm ban đầu của tấm ván mới. Máy đo độ ẩm đáng tin cậy giúp người vận hành nhận biết sự khác biệt đáng kể giữa các lô. Bước đơn giản này cung cấp điểm khởi đầu hữu ích cho việc điều chỉnh quy trình.
Chúng tôi khuyến nghị phân loại ván mỏng theo một số yếu tố:
Loài gỗ và mật độ.
Độ dày và kích thước tấm ván.
Độ ẩm ban đầu.
Đặc điểm gỗ dác và gỗ lõi.
Các vết nứt, mắt gỗ và khuyết tật khác có thể nhìn thấy.
Các lô đồng nhất giúp quá trình sấy dễ quản lý hơn. Chúng cũng giúp người vận hành chọn thông số sấy phù hợp. Hãy nhớ rằng, máy sấy không thể bù đắp cho mọi vấn đề trong khâu chuẩn bị nguyên liệu.
2.2 Đặt nhiệt độ sấy ván mỏng chính xác
Nhiệt độ ảnh hưởng trực tiếp đến tốc độ thoát ẩm của ván mỏng. Tuy nhiên, cài đặt chính xác phụ thuộc vào một số điều kiện sản xuất. Bao gồm loài gỗ, độ dày, độ ẩm ban đầu và thiết kế thiết bị.
Nhiệt độ sấy veneer quá cao có thể làm tăng tốc độ khô bề mặt. Nó cũng có thể tạo ra gradient độ ẩm và ứng suất sấy không cần thiết. Mặt khác, nhiệt độ duy trì quá thấp có thể kéo dài thời gian sản xuất.
Chúng tôi khuyến nghị xây dựng lịch trình nhiệt độ phù hợp thông qua thử nghiệm sản xuất. Người vận hành cũng nên theo dõi nhiệt độ veneer thực tế khi có thể. Không chỉ dựa vào màn hình hiển thị của máy sấy. Mục tiêu là loại bỏ độ ẩm ổn định, không chỉ đơn thuần đạt được nhiệt độ cao nhất có thể.
2.3 Điều chỉnh tốc độ sấy veneer
Tốc độ sấy đóng vai trò quan trọng trong tính ổn định kích thước. Nếu veneer mất độ ẩm quá nhanh, bề mặt của nó có thể khô trước các lớp bên trong. Tình trạng này có thể tạo ra phân bố độ ẩm không đồng đều và ứng suất bên trong.
Tốc độ cấp liệu phải phù hợp với yêu cầu sấy thực tế. Ván dày hơn thường cần nhiều thời gian sấy hơn ván mỏng hơn. Các loại gỗ khác nhau cũng có thể yêu cầu cài đặt khác nhau. Do đó, người vận hành nên điều chỉnh tốc độ băng tải theo điều kiện sản xuất thực tế.
Hãy xem xét các kiểm tra thực tế sau:
So sánh độ dày của các tấm ván đầu vào.
Theo dõi mức độ ẩm tại đầu ra của máy sấy.
Kiểm tra tình trạng sấy khô bề mặt quá mức.
Điều chỉnh tốc độ băng tải khi điều kiện thay đổi.
Ghi lại kết quả cho từng lô sản xuất.
Chu kỳ sấy dài hơn một chút có thể cải thiện độ đồng nhất của sản phẩm. Quan trọng hơn, nó có thể giảm lãng phí do ván bị sấy quá khô hoặc sấy kém.
2.4 Duy trì lưu thông khí nóng ổn định
Luồng khí phân phối nhiệt trên bề mặt ván lạng. Luồng khí kém tạo ra sự chênh lệch nhiệt độ bên trong buồng sấy. Kết quả là một số tấm ván khô nhanh hơn những tấm khác.
Lưu thông khí nóng hiệu quả giúp duy trì điều kiện sấy ổn định hơn. Người vận hành nên thường xuyên kiểm tra quạt, ống dẫn, bộ lọc và cửa thoát khí. Các lối đi bị tắc có thể làm giảm lưu lượng khí và gây sấy không đều.
Chúng tôi đề nghị kiểm tra các bộ phận thiết bị sau:
Quạt tuần hoàn và động cơ quạt.
Ống dẫn khí và kênh phân phối.
Bộ lọc và cửa thông gió.
Chênh lệch nhiệt độ tại cửa thoát khí.
Căn chỉnh băng tải và điều kiện nạp liệu.
Lưu lượng khí ổn định hỗ trợ kiểm soát chất lượng ván mỏng tốt hơn. Nó cũng giúp các nhà sản xuất đạt được kết quả sấy dự đoán được hơn.
2.5 Giám sát độ ẩm cuối cùng của ván mỏng
Nên dừng sấy khi ván mỏng đạt độ ẩm yêu cầu. Sấy quá mức gây lãng phí năng lượng và có thể làm giảm độ dẻo của tấm. Sấy không đủ cũng có thể gây ra vấn đề liên kết trong sản xuất ván ép.
Độ ẩm veneer phù hợp phụ thuộc vào loài gỗ, chất kết dính và ứng dụng cuối cùng. Một số quy trình sản xuất sử dụng mục tiêu khoảng 6%–12%. Tuy nhiên, phạm vi này chỉ nên dùng làm tham chiếu ban đầu. Các nhà sản xuất phải xác nhận yêu cầu thực tế của mình thông qua thông số kỹ thuật của chất kết dính và các thử nghiệm sản xuất.
Chúng tôi khuyến nghị đo nhiều tấm từ các vị trí khác nhau trong máy sấy. Kiểm tra cả hai mặt của tấm và các lô sản xuất khác nhau khi có thể. Cách tiếp cận này cung cấp thông tin đáng tin cậy hơn so với chỉ thử nghiệm một mẫu thuận tiện.
2.6 Điều chỉnh sấy dần dần
Những thay đổi đột ngột trong điều kiện sấy có thể khiến sản xuất không ổn định. Ví dụ, tăng nhiệt độ và tốc độ băng tải cùng lúc khiến việc khắc phục sự cố trở nên khó khăn. Người vận hành có thể gặp khó khăn trong việc xác định điều chỉnh nào đã gây ra kết quả đó.
Một cách tiếp cận được kiểm soát tốt hơn tạo ra kết quả rõ ràng hơn. Hãy thay đổi từng thông số chính một khi có thể. Sau đó so sánh các chỉ số độ ẩm, kích thước tấm ván và các khuyết tật nhìn thấy được.
Phương pháp này cũng giúp các nhà sản xuất xây dựng một lịch trình sấy đáng tin cậy. Hãy lưu hồ sơ các thiết lập thành công cho các loại gỗ và độ dày khác nhau. Theo thời gian, những hồ sơ này trở thành kiến thức sản xuất quý giá.
2.7 Cải thiện việc xử lý và bảo quản ván lạng
Quá trình sấy không kết thúc khi các tấm ván rời khỏi máy. Việc xử lý không đúng cách có thể tạo ra những biến đổi độ ẩm mới. Ván lạng khô có thể hấp thụ độ ẩm từ không khí ẩm xung quanh. Điều này có thể gây ra những thay đổi về kích thước trước giai đoạn sản xuất tiếp theo.
Các nhà sản xuất nên tuân theo một số thực hành cơ bản:
Bảo quản ván lạng khô ở khu vực sạch sẽ và khô ráo.
Giữ các chồng ván tránh xa nguồn nước trực tiếp.
Tránh tiếp xúc không cần thiết với độ ẩm thay đổi.
Sử dụng các bề mặt xếp chồng phẳng và ổn định.
Bảo vệ các tấm ván trong quá trình vận chuyển.
Xử lý ván lạng khô theo một lịch trình sản xuất phù hợp.
Bảo quản đúng cách giúp duy trì độ ẩm cân bằng đạt được trong quá trình sấy. Nếu không, ngay cả một máy sấy được kiểm soát tốt cũng có thể mang lại kết quả đáng thất vọng.
3. Máy sấy ván lạng giúp giảm co ngót như thế nào?
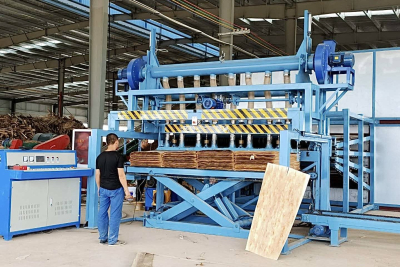
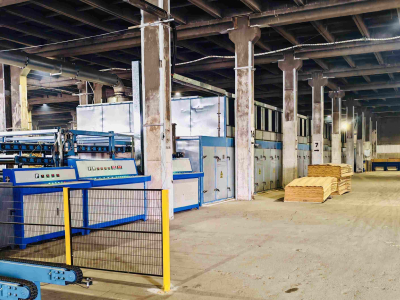
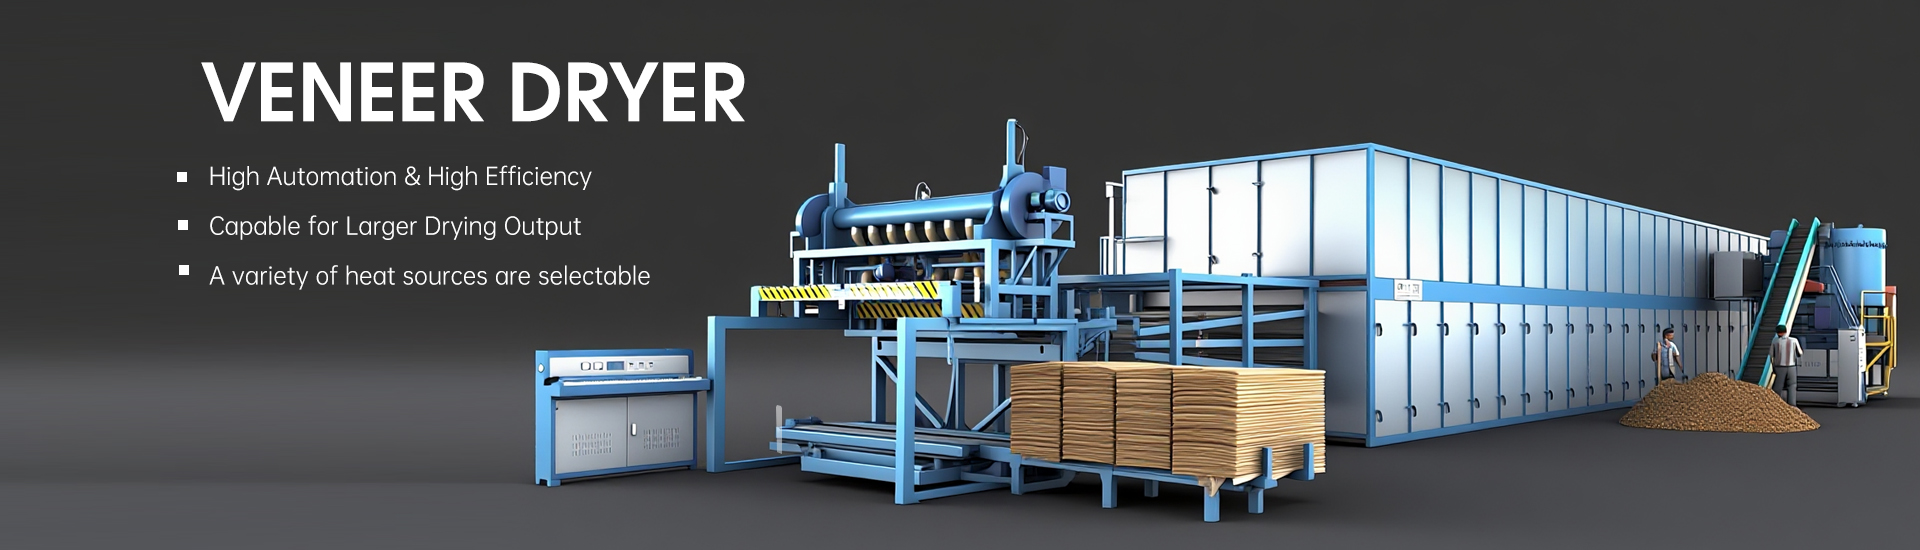
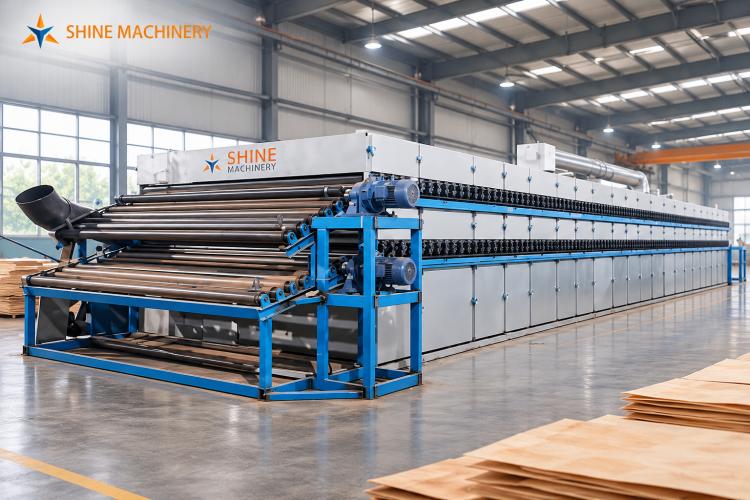
Hiệu suất thiết bị có ảnh hưởng lớn đến độ đồng đều của quá trình sấy. Máy sấy ván lạng công nghiệp hiện đại cung cấp khả năng gia nhiệt được kiểm soát và luồng khí liên tục. Nó cũng giúp người vận hành quản lý tốc độ sản xuất và điều kiện sấy.
Tại Shandong Shine Machinery, chúng tôi tập trung vào các giải pháp thiết bị thực tiễn. Mục tiêu của chúng tôi là giúp các nhà sản xuất ván ép đạt được hiệu suất sấy ổn định. Chúng tôi tin rằng thiết bị đáng tin cậy nên hỗ trợ cả chất lượng sản phẩm và hiệu quả sản xuất.
3.1 Phân bố nhiệt độ đồng đều hơn
Hệ thống sấy được thiết kế tốt phân bố nhiệt trên toàn khu vực làm việc. Điều này giúp giảm chênh lệch nhiệt độ giữa các tấm ván lạng. Gia nhiệt đồng đều cũng giúp quản lý các thông số sấy dễ dàng hơn.
Tuy nhiên, độ đồng đều nhiệt độ phụ thuộc vào thiết kế và bảo trì thiết bị. Người vận hành phải kiểm tra quạt, ống dẫn và các bộ phận gia nhiệt thường xuyên. Thiết bị tốt cần có thói quen vận hành tốt.
3.2 Cải thiện luồng khí và loại bỏ độ ẩm
Luồng khí hiệu quả giúp loại bỏ hơi ẩm bay hơi khỏi bề mặt ván mỏng. Nó cũng hỗ trợ truyền nhiệt ổn định hơn. Kết hợp lại, những yếu tố này cải thiện tính ổn định của quá trình sấy.
Các nhà sản xuất nên chú ý đến tốc độ không khí và độ ẩm. Cả hai đều ảnh hưởng đến việc loại bỏ độ ẩm và hiệu suất sấy. Một hệ thống luồng khí phù hợp có thể giảm nguy cơ sấy ván mỏng không đều.
3.3 Điều chỉnh tốc độ sấy linh hoạt
Máy sấy ván mỏng liên tục cho phép người vận hành điều chỉnh tốc độ băng tải. Tính linh hoạt này giúp thích ứng với các độ dày tấm và điều kiện độ ẩm khác nhau. Nó cũng hỗ trợ sản xuất ổn định khi nguyên liệu thô thay đổi.
Ví dụ, ván mỏng dày hơn có thể cần thời gian lưu lâu hơn. Các tấm mỏng hơn thường cần ít thời gian hơn trong điều kiện tương tự. Người vận hành có thể điều chỉnh tốc độ cấp liệu theo kết quả thử nghiệm thực tế.
3.4 Nâng cao hiệu quả sản xuất
Công nghệ sấy ván mỏng hiện đại kết hợp hệ thống gia nhiệt, luồng khí và băng tải. Các bộ phận này phối hợp với nhau để duy trì sản xuất liên tục. Vận hành ổn định giúp giảm thời gian ngừng máy không cần thiết và lãng phí vật liệu.
Một hệ thống sấy phù hợp cũng hỗ trợ quy trình sản xuất ván ép. Nó chuẩn bị ván mỏng cho việc dán keo, ép và các công đoạn xử lý tiếp theo. Cuối cùng, kiểm soát độ ẩm tốt hơn giúp nhà sản xuất nâng cao chất lượng sản xuất tổng thể.
4. Các khuyết tật sấy ván mỏng thường gặp cần tránh
Co rút hiếm khi xuất hiện đơn lẻ. Điều kiện sấy kém có thể tạo ra nhiều vấn đề liên quan. Nhận biết các khuyết tật này giúp người vận hành khắc phục sự cố sản xuất sớm hơn.
Khuyết tật thường gặp
Nguyên nhân có thể
Hành động đề xuất
Co rút quá mức |
Mất độ ẩm không kiểm soát |
Điều chỉnh điều kiện sấy |
Nứt bề mặt |
Ứng suất sấy quá mức |
Tối ưu hóa nhiệt độ |
Ván mỏng bị cong vênh |
Phân bố độ ẩm không đều |
Cải thiện luồng khí |
Sấy không đều |
Tuần hoàn nhiệt không ổn định |
Kiểm tra quạt và ống dẫn |
Lớp veneer giòn |
Sấy quá khô |
Kiểm soát độ ẩm cuối cùng |
Liên kết kém |
Hàm lượng ẩm không đúng |
Kiểm tra yêu cầu về keo dính |
Những vấn đề này thường có nguyên nhân tương tự nhau. Do đó, các nhà sản xuất nên đánh giá toàn bộ quá trình sấy thay vì chỉ tập trung vào từng khuyết điểm riêng lẻ.
4.1 Tránh sấy quá khô và sấy chưa đủ khô
Cả hai tình trạng đều ảnh hưởng đến sản xuất ở các công đoạn sau. Veneer bị sấy quá khô có thể trở nên giòn và khó xử lý. Veneer sấy chưa đủ khô có thể ảnh hưởng đến hiệu quả của keo dính và chất lượng ép.
Chúng tôi khuyến nghị đặt ra mục tiêu độ ẩm rõ ràng cho từng loại sản phẩm. Việc kiểm tra thường xuyên cũng giúp người vận hành phát hiện vấn đề trước khi cả lô lớn bị lỗi.
4.2 Thiết lập hệ thống kiểm soát chất lượng đáng tin cậy
Kiểm soát chất lượng ván mỏng tốt đòi hỏi đo lường và ghi chép nhất quán. Người vận hành nên ghi lại các thông số sản xuất quan trọng cho mỗi lô.
Các thông số hữu ích bao gồm:
Độ ẩm ban đầu (%).
Độ ẩm cuối cùng (%).
Độ dày ván mỏng (mm).
Nhiệt độ sấy (°C).
Tốc độ băng tải (m/phút).
Thời gian sấy (giây hoặc phút).
Độ ẩm môi trường (%).
Tỷ lệ khuyết tật (%).
Những hồ sơ này giúp nhà sản xuất xác định xu hướng và cải thiện cài đặt sản xuất. Chúng cũng giúp việc khắc phục sự cố trở nên dễ dàng hơn nhiều.
5. Cách tối ưu hóa quy trình sấy ván lạng của bạn
Giảm co ngót đòi hỏi nhiều hơn là mua thiết bị mới. Nhà sản xuất cần một cách tiếp cận toàn diện kết hợp chuẩn bị nguyên liệu thô, kiểm soát quy trình và bảo trì thiết bị.
Chúng tôi khuyến nghị tuân theo quy trình thực tế sau:
Kiểm tra gỗ tròn đầu vào và ván lạng mới bóc.
Đo độ ẩm ban đầu.
Phân loại tấm theo loài gỗ và độ dày.
Chọn thông số sấy phù hợp.
Theo dõi nhiệt độ và luồng khí.
Kiểm tra tốc độ băng tải và độ ẩm cuối cùng.
Kiểm tra các tấm đã sấy khô để phát hiện co ngót và các khuyết tật khác.
Bảo quản veneer thành phẩm trong điều kiện ổn định.
Quy trình làm việc này tạo ra một quy trình sản xuất có thể lặp lại. Nó cũng giúp người vận hành đưa ra quyết định dựa trên các số đo thực tế thay vì phỏng đoán.
Đối với các nhà sản xuất có sản lượng lớn, giám sát tự động có thể mang lại lợi ích bổ sung. Nó giúp người vận hành theo dõi các điều kiện thay đổi và duy trì sản lượng ổn định. Tuy nhiên, việc kiểm tra thủ công thường xuyên vẫn rất quan trọng.
6. Kết luận: Sấy tốt hơn, ít co ngót hơn
Sự co ngót của veneer là kết quả tự nhiên của việc mất độ ẩm. Tuy nhiên, sự co ngót quá mức không nhất thiết phải trở thành vấn đề sản xuất thường xuyên. Các nhà sản xuất có thể giảm thay đổi kích thước thông qua quản lý độ ẩm tốt hơn, nhiệt độ phù hợp và luồng khí ổn định.
Tại Shandong Shine Machinery, chúng tôi tin rằng thiết bị sấy đáng tin cậy đóng vai trò quan trọng trong sản xuất ván ép hiện đại. Một hệ thống sấy được cấu hình đúng cách giúp các nhà sản xuất cải thiện độ đồng nhất của sản phẩm và giảm lãng phí nguyên vật liệu.
Bạn đang tìm kiếm một máy sấy ván mỏng công nghiệp phù hợp cho dây chuyền sản xuất của mình? Hãy liên hệ với đội ngũ của chúng tôi để trao đổi về loại gỗ, độ dày ván mỏng, công suất sản xuất và yêu cầu sấy của bạn. Chúng tôi sẵn sàng giúp bạn tìm ra một giải pháp thiết thực.